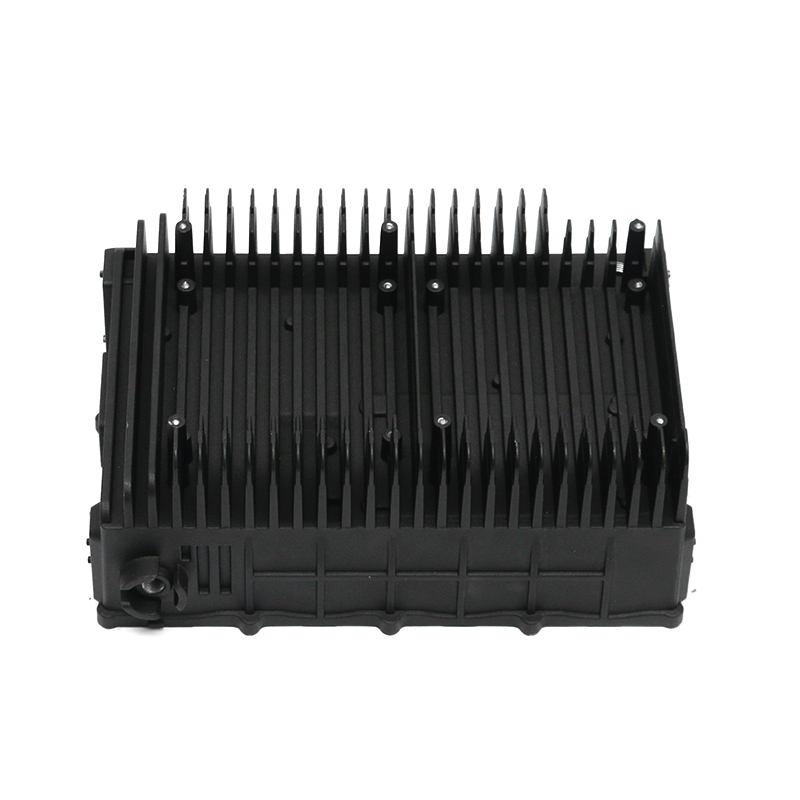
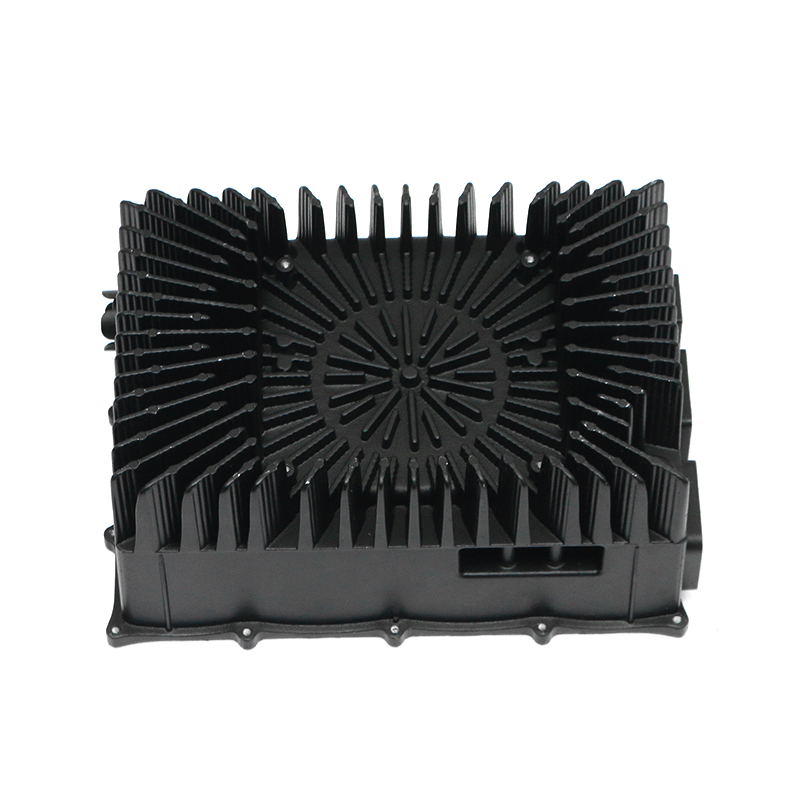
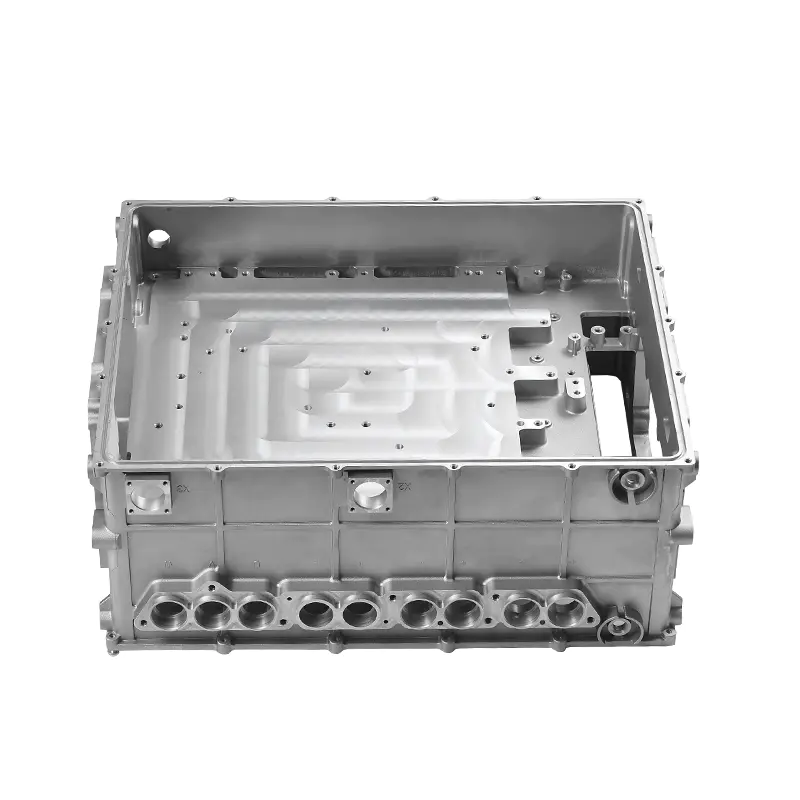
Johdanto: Miksi painevalu hallitsee autojen valmistusta
Avaa nykyaikaisen poltto- tai sähköauton konepelti, niin painevalettu alumiini tekee hiljaista mutta tärkeää työtä. Moottorilohkot, vaihteistokotelot, öljypohjat, kannattimet ja voimansiirron kotelot muodostetaan pakottamalla sulaa metallia korkeassa paineessa teräsmuottiin. Prosessi on nopea, toistettavissa ja pystyy tuottamaan monimutkaisia geometrioita yhdellä otolla, mikä selittää, miksi autotekniikka luottaa siihen enemmän kuin mikään muu metallinmuovausmenetelmä.
Pyrkimys kevyempiin ajoneuvoihin, tiukempiin pakkauksiin ja korkean volyymin kustannustehokkuuteen on nostanut painevalun autotuotannon keskipisteeseen. Yksi valukappale voi korvata meistettyjen osien hitsatun kokoonpanon, vähentää painoa ja lyhentää toimitusketjuja. Samaan aikaan prosessi ei ole vain yksi konetoiminto. Se riippuu tarkasta työkalusta, hallitusta sulatuksesta, huolellisesta ulostyöntöstä ja jälkivalukoneistuksesta.
Yritys, kuten fddiecasting.com, osoittaa, miksi painevalu on harvoin itsenäinen vaihe. Siinä yhdistyvät muottisuunnittelu, alumiinivalu ja tarkkuustyöstö saman katon alla, mikä pitää toleranssin hallinnan ja tiedonsiirron tiukkana ensimmäisestä suunnittelutarkastuksesta lopputarkastukseen. Seuraavissa osioissa käymme läpi prosessin, materiaalit, laatutarkastukset ja toimittajien arviointikriteerit, jotta voit tehdä parempia päätöksiä omien autonosien suhteen.
Painevaluprosessi selitetty askel askeleelta
Jokainen autojen painevalu alkaa valmiin osan käsitteestä ja päättyy koneelliseen komponenttiin. Kokonaisvirtaus voidaan ryhmitellä neljään vaiheeseen: työkalut, ruiskutus, jähmettyminen ja trimmaus.
Muotin suunnittelu ja työkalut
Muotti tai muotti on valulaadun suurin yksittäinen tekijä. Se määrittää mittatarkkuuden, pinnan viimeistelyn ja kuinka tasaisesti metalli täyttää ohuet seinät. Muottiteräksen on kestettävä lämpökiertoa, ja jako- ja ylivuotojärjestelmä on suunniteltava siten, että ilma ja oksidit pääsevät poistumaan.
Toimittajat, joilla on omaa työkalujen asiantuntemusta, mukaan lukien tarkkoja leikkausmuotteja , voi paremmin hallita tätä kriittistä vaihetta. Koska fddiecasting.com aloitti muottien valmistajana vuonna 2006, yritys käsittelee työkaluja ydinosaamisena eikä ulkoistettuna tehtävänä. Tämä historia vaikuttaa suoraan vikojen määrään ja toimitusaikoihin.
Sulatus ja ruiskutus
Autojen alumiiniosat valmistetaan lähes aina kylmäkammiopainevalukoneilla. Tässä prosessissa metalli sulatetaan erillisessä uunissa ja syötetään sitten haulikammioon, jossa hydraulimäntä työntää sen suuttimeen suurella nopeudella. Kuumakammiokoneet, jotka pitävät ruiskutusmekanismin sulassa metallissa, sopivat paremmin sinkki- ja magnesiumseoksille, joilla on alhaisempi sulamispiste.
Koneen puristusvoima määrittää suurimman osan, joka voidaan valmistaa. fddiecasting.com käyttää kuutta kylmäkammiokonetta, joiden puristusvoima on 400–2000 tonnia, mikä mahdollistaa osien peittämisen pienistä peilien kiinnikkeistä suuriin moottorikoteloihin.
Jäähdytys, irrotus ja leikkaus
Ruiskutuksen jälkeen metalli jäähtyy nopeasti vesijäähdytteisessä suulakkeessa. Kiinteytysaika säätelee mikrorakennetta ja kutistumishuokoisuuden riskiä. Kun osa on kiinteä, ejektorin tapit työntävät sen ulos ja sykli toistuu. Osa siirtyy sitten trimmaukseen, jossa juoksu, ylivuoto ja salama poistetaan.
Autojen komponentit vaativat tyypillisesti toissijaisia toimenpiteitä, kuten purseenpoistoa, koneistusta ja pintakäsittelyjä. Valun integrointi myöhempien prosessien kanssa on syy, miksi fddiecasting.com ylläpitää 80 nopeaa tarkkuustyöstökeskusta samassa laitoksessa.
Oikean metalliseoksen valinta autojen painevaluosiin
Materiaalivalinnalla määritetään mekaaninen lujuus, korroosionkestävyys, lämmönjohtavuus ja hinta. Jokaiselle osalle ei ole yhtä parasta metalliseosta, mutta valintoja voidaan rajata toiminnon mukaan.
Alumiiniseokset
Alumiini on hallitseva materiaali autojen painevaluissa. Se tarjoaa hyvän lujuus-painosuhteen, erinomaisen lämmönjohtavuuden ja luonnollisen korroosionkestävyyden. Alumiiniseoksia, erityisesti A380, käytetään moottorilohkoissa, voimansiirtokoteloissa, öljypohjaisissa, moottorikoteloissa ja elektronisissa ohjauskoteloissa. Seos virtaa hyvin ohuissa osissa ja voi täyttää monimutkaisia muotoja.
Sinkkilejeeringit
Sinkkiseokset tarjoavat korkean sitkeyden, iskunkestävyyden ja kyvyn pinnoittaa tai viimeistellä helposti. Niitä käytetään tyypillisesti pieniin tarkkuusosiin, kuten peilien kannattimiin, ovien salpoihin ja sisätiloihin. Huono puoli on tiheys: sinkki on raskasta ja sitä valitaan harvoin suuriin rakenneosiin.
Magnesiumlejeeringit
Magnesium on kevyin rakennemetalli, joka tarjoaa parhaan lujuus-painosuhteen näistä kolmesta. Se esiintyy osissa, joissa jokainen gramma on tärkeä, kuten ohjauspyörän ytimissä, istuinrungoissa ja kojelaudan rakenteessa. Magnesiumiin kohdistuu korkeampia materiaalikustannuksia ja korroosiota, joten se valitaan vain silloin, kun painonsäästö selvästi oikeuttaa palkkion.
| Seos | Pääominaisuudet | Tyypilliset komponentit |
|---|---|---|
| Alumiini (A380) | Hyvä lujuus-paino, korkea lämmönjohtavuus, korroosionkestävyys | Moottorilohkot, voimansiirtokotelot, moottorin kotelot, EC-kotelot |
| Sinkki (Zamak) | Korkea sitkeys, erinomainen pintakäsittely, helppo pinnoitus | Pienet kannattimet, peilikiinnikkeet, salvat, sisäosat |
| Magnesium (AZ91D) | Kevyin rakennemetalli, erittäin korkea ominaislujuus | Ohjauspyörän rungot, istuinrungot, kevyet kannattimet |
Varmistaakseen, että oikea seos toimitetaan, fddiecasting.com käyttää Oxford Hitachi -spektrometriä tarkistaakseen jokaisen saapuvan sulatteen kemiallisen koostumuksen. Tämä estää kalliita sekoituksia ennen osien valua.
Die Castingin valmistamat yleiset autonosat
Painevalut on levitetty ajoneuvoon moottoritilasta jousitukseen ja sähköiseen käyttöyksikköön. Valikoiman ymmärtäminen auttaa toimittajaluettelon suunnittelussa.
Moottorin ja voimansiirron komponentit
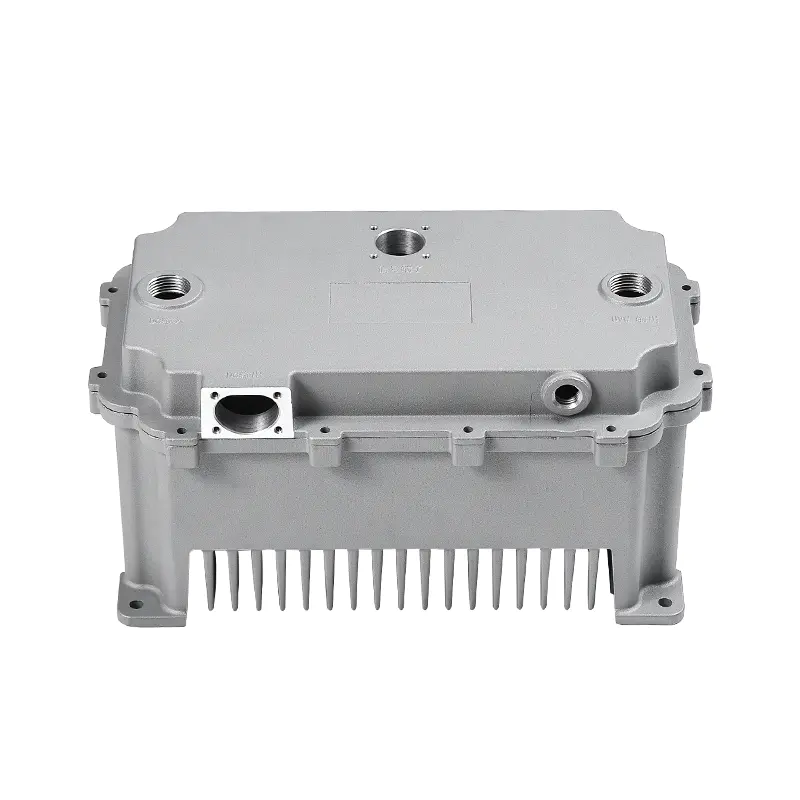
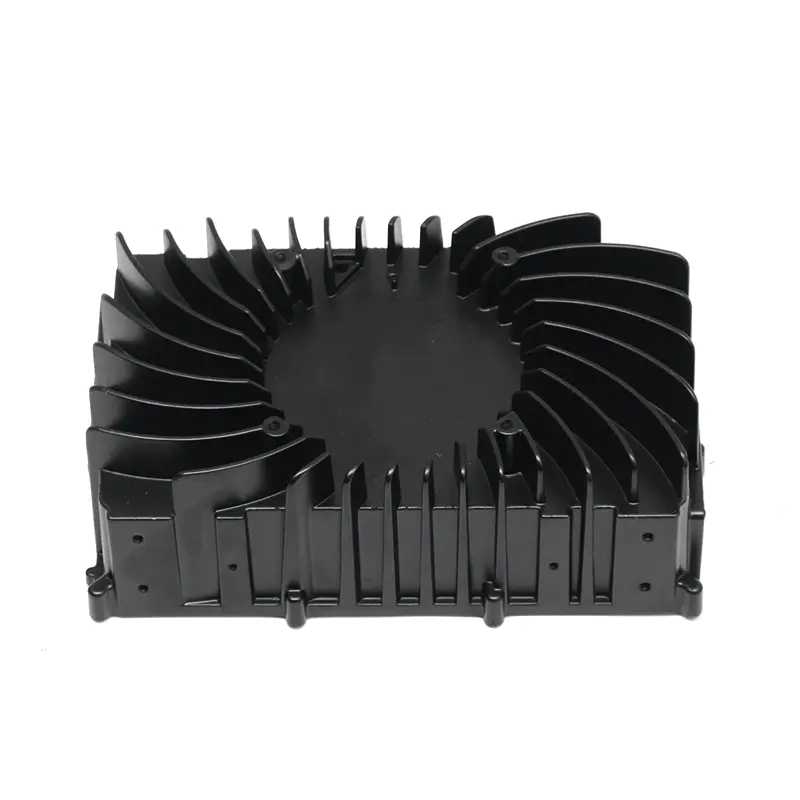
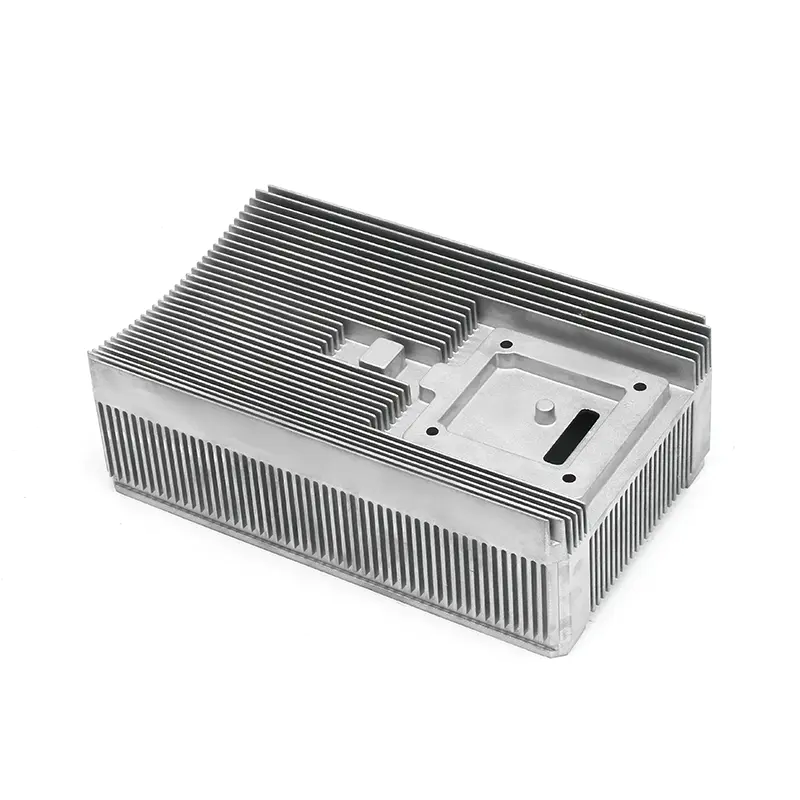
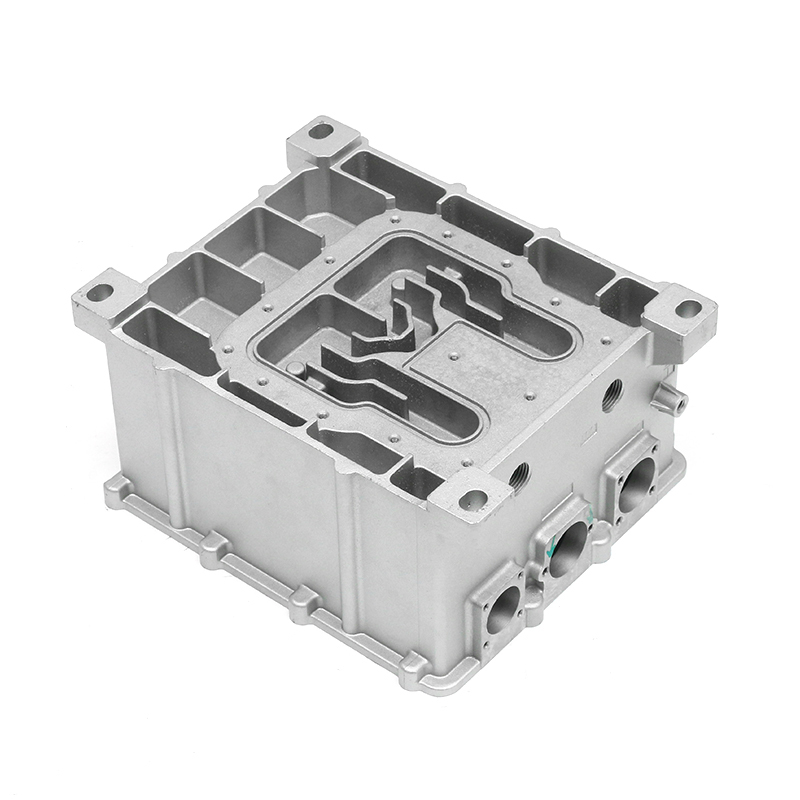
Perinteiset voimansiirrot ovat vahvasti riippuvaisia alumiinipuristusvaluista. Moottorilohkot ovat näkyvin esimerkki, mutta myös öljypohjat, vesipumput, öljynsuodattimen pohjat, tuulettimen kytkimet ja moottorin kiinnikkeet ovat valettu. Näiden osien on kestettävä tärinää, hallittava lämpöä ja tiivistettävä voiteluaineita. Ne toimitetaan usein mm alumiiniset painevaletut autonosat jotka yhdistävät rakenteellisen jäykkyyden lämmön haihdutukseen.
Vaihteiston ja alustan osat
Vaihteiston kotelot ovat suuria valukappaleita, jotka pitävät vaihteet, akselit ja hydraulipiirit. Kotelo toimii myös rakenteellisena liittimenä moottorin ja muun voimansiirron välillä. Alustan alueella taustapeilien kiinnikkeitä, iskunvaimentimien kiinnikkeitä ja kaasuläpän runkoja valmistetaan suuria määriä painevalulla.
Uudet energiaajoneuvojen komponentit
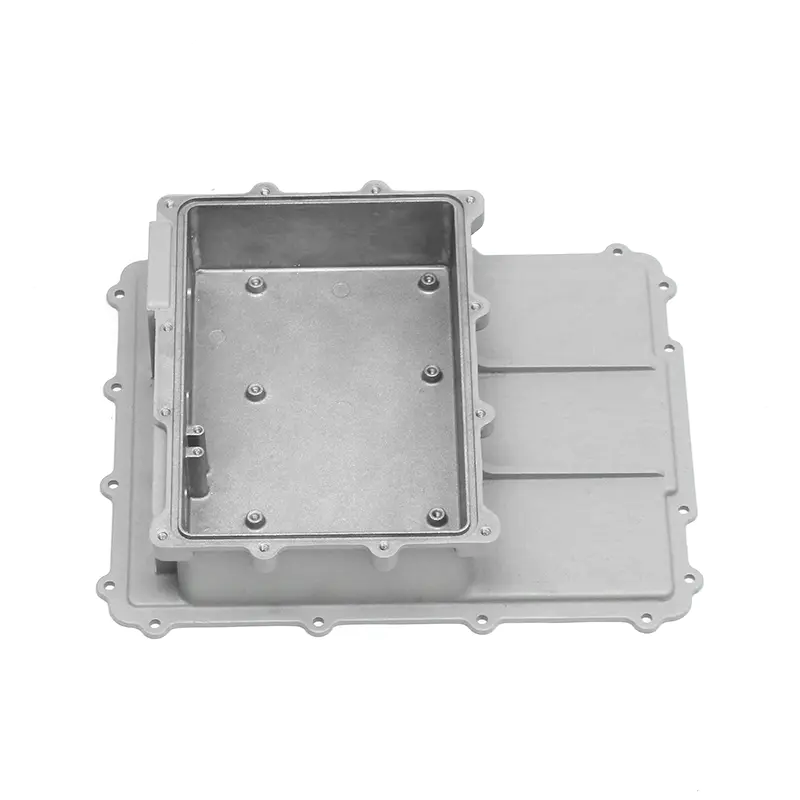
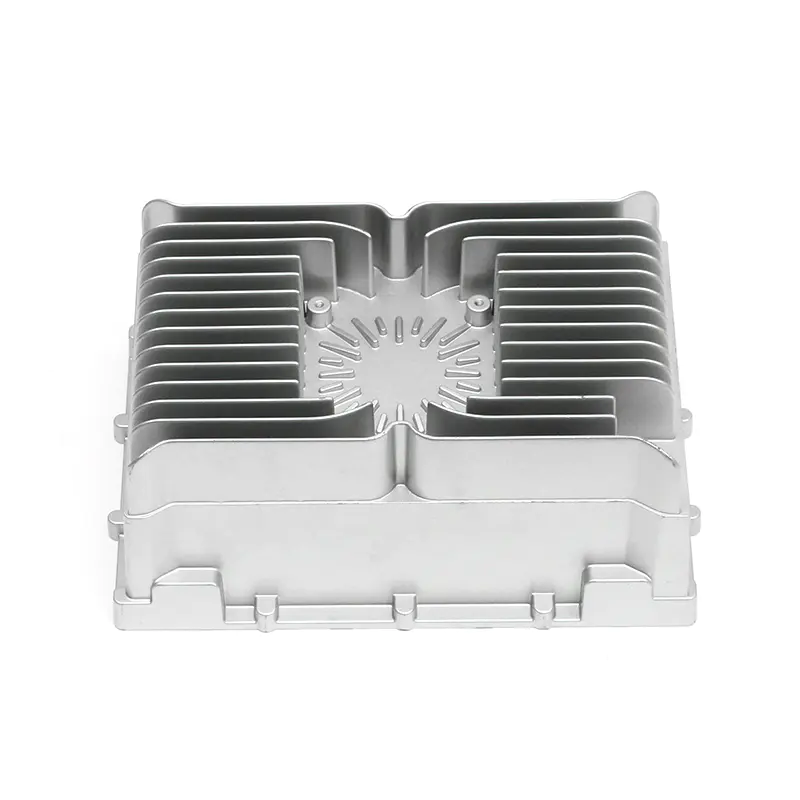
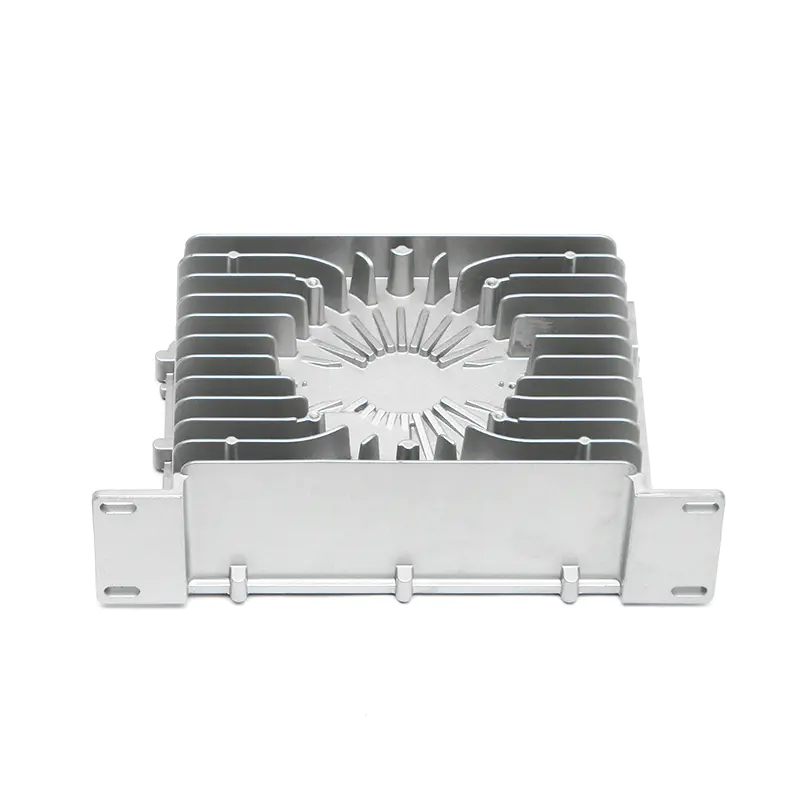
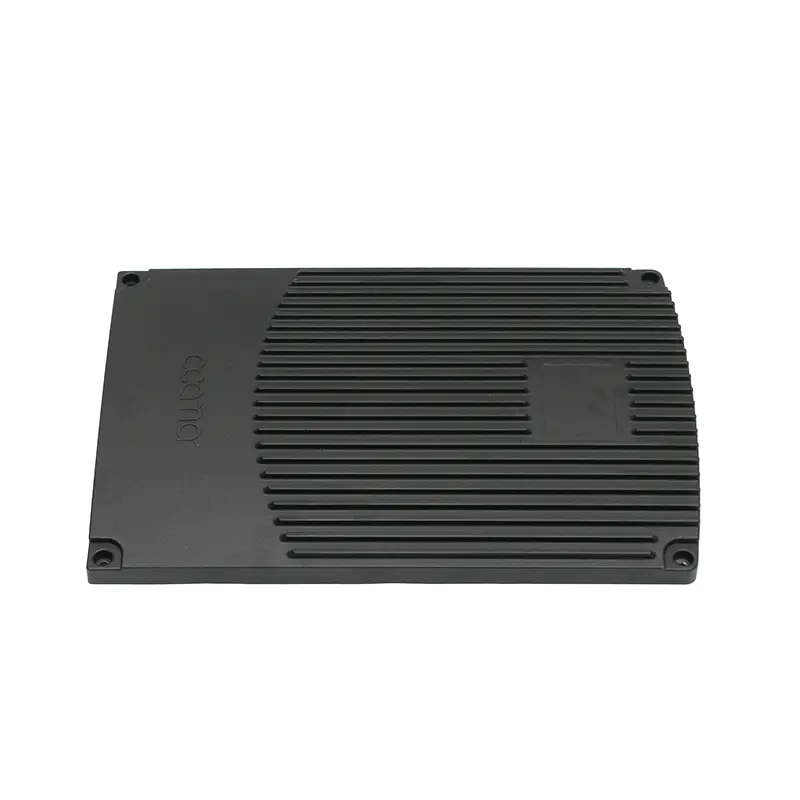
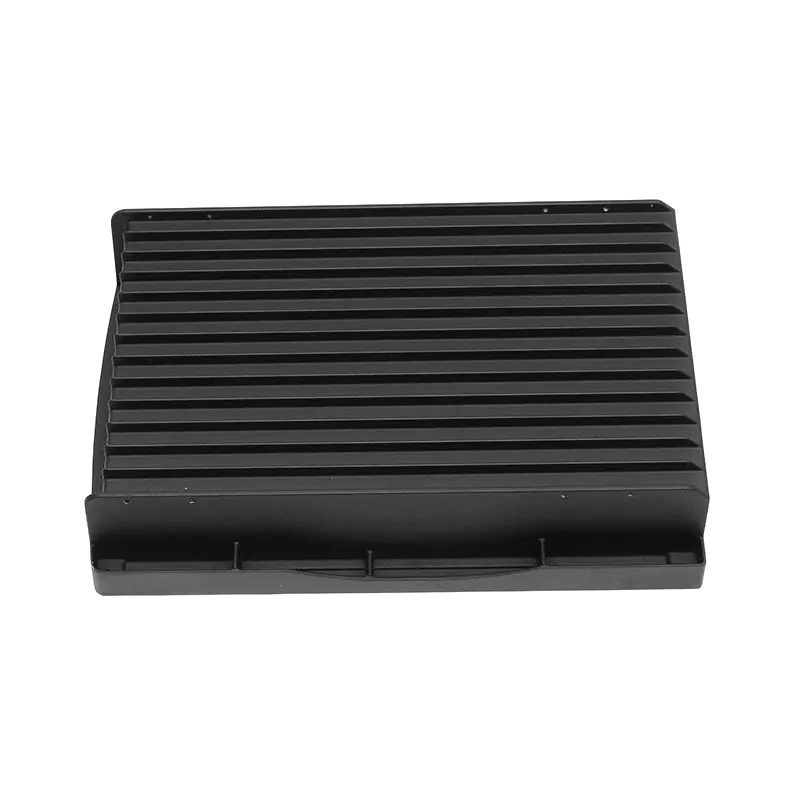
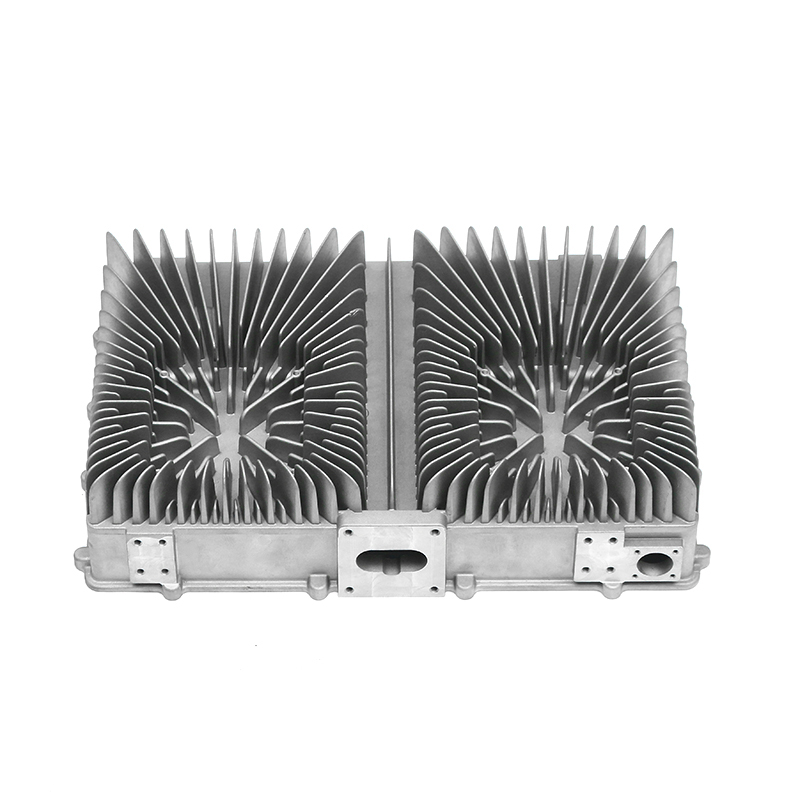
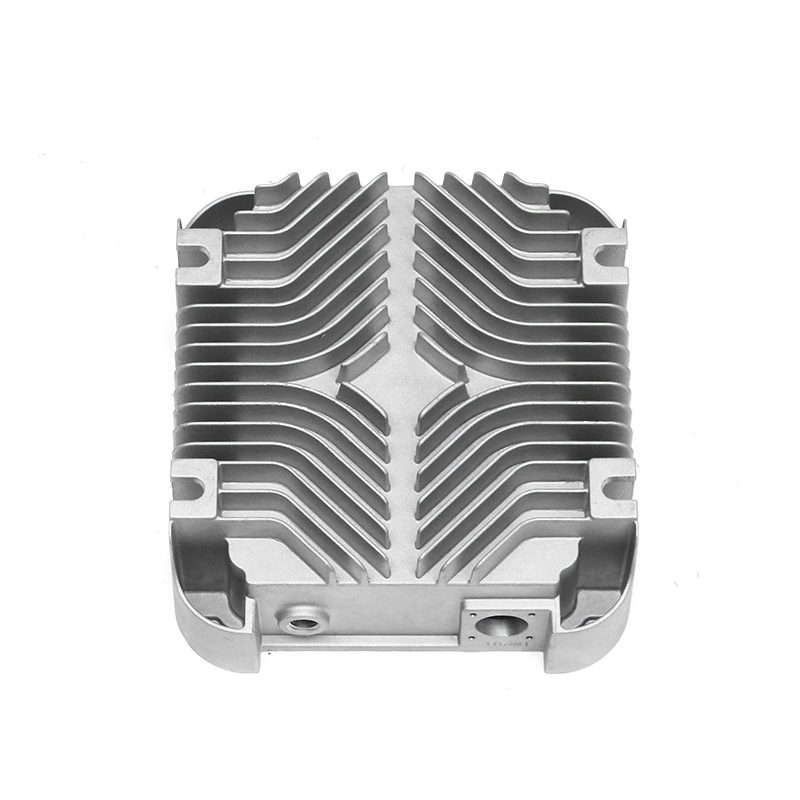
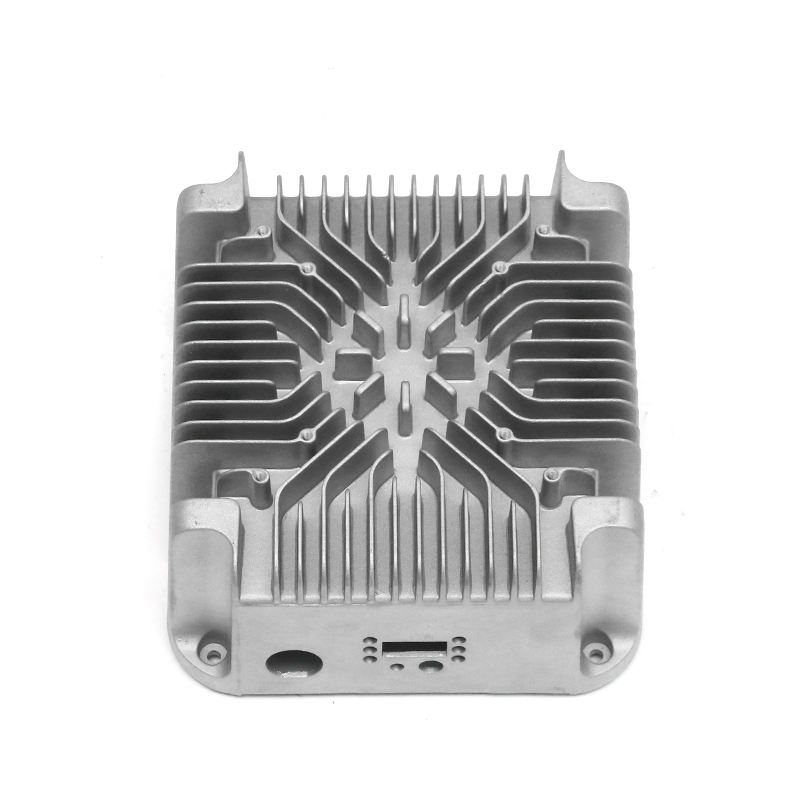
Sähköautot asettavat erilaisia vaatimuksia. Moottorikoteloiden on poistettava lämpö kuparikäämeistä samalla kun ne suojataan epäpuhtauksilta. Elektroniset ohjausyksiköt vaativat painevaletut kotelot, joissa yhdistyvät ohuet seinät ja tasaiset tiivistyspinnat.
Vesijäähdytteiset elektroniset ohjauskotelot ovat hyvä esimerkki. Näiden osien on pysyttävä vuotamattomina lämpökierron ja tärinän alaisena samalla, kun niissä on herkkä tehoelektroniikka. Siksi ne vaativat tiukempaa mitta- ja painetestausta kuin monet perinteiset valukappaleet.
Laadunvarmistus autoteollisuuden painevalussa
Auton ostajat eivät arvioi painevalua vain sen muodon perusteella. Sisäinen eheys, materiaalin koostumus, mittojen tarkkuus ja tiivistys on kaikki tarkistettava. Toimittajan uskottavuus riippuu sen tarkastusketjun syvyydestä.
Mittatarkastus
Koordinaattimittauskoneet (CMM) ovat standardi autojen osien kriittisten mittojen tarkistamiseen. fddiecasting.com käyttää Zeissin CMM-mittareita tarkistaakseen peruspisteet, reikien sijainnit ja seinämän paksuuden erittäin tarkasti. Nämä mittaukset on dokumentoitu tukemaan tuotantoosan hyväksyntää.
Sisäisten vikojen tunnistus
Huokoisuus ja kutistuminen voi muodostua valukappaleen sisään vaikuttamatta näkyvään pintaan. Teollinen CT-skannaus ja röntgentarkastus paljastavat nämä sisäiset viat ennen kallista koneistusta. CT auttaa myös varmistamaan, että sydämet ja sisäiset jäähdytyskanavat on sijoitettu oikein.
Materiaalin tarkastus
Spektrometri vahvistaa, että seos vastaa määritettyä laatua, ei vain likimääräistä koostumusta. Tämä vaihe on erityisen tärkeä, kun osa muuttuu kehitysnäytteestä massatuotantoon. Oxford Hitachi -spektrometri osoitteessa fddiecasting.com tarjoaa jäljitettävät materiaalitiedot jokaisesta erästä.
Vuototestaus
Vuototestaus vaaditaan öljypohjalta, vaihteistokoteloilta, pumppujen rungoilta ja monilta sähköajoneuvojen koteloilta. Paineilmaa tai heliumia johdetaan sisäisiin onteloihin, kun taas ulkoa tarkkaillaan paineen alenemisen varalta. Tämä on erityisen kriittistä painevaletut vaihteistokotelot , jossa sisäinen voiteluaineen pysyminen vaikuttaa suoraan vaihteiston luotettavuuteen. Osoitteessa fddiecasting.com tarkoitetut ilmanpainetestauskoneet varmistavat, että jokainen tiivistetty komponentti lähtee tehtaalta ilman vuotoja.
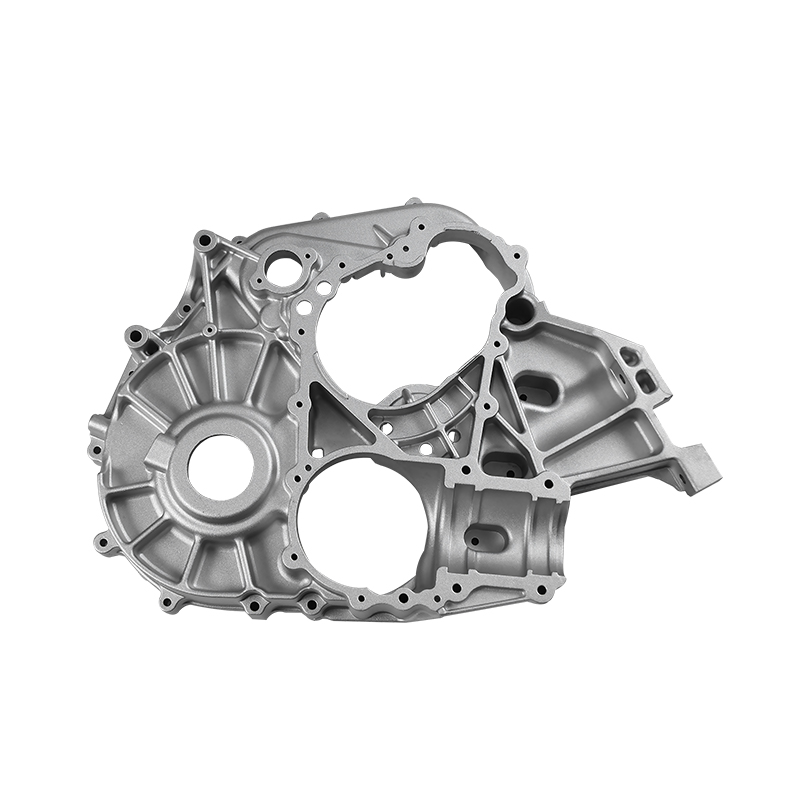 Mukautetut painevaluvaihteistokoteloiden valmistajat, OEM/ODM-toimittajat Kuten Kiinan painevalujen vaihteistokoteloiden valmistajat ja OEM/ODM-vaihteistokoteloiden toimittajat, Ningbo Fenda New Energy Technology Co., Ltd., c... Näytä tuote →
Painevalu vs. vaihtoehtoiset valmistusmenetelmät
Painevalu kilpailee useiden muiden metallinmuovaustekniikoiden kanssa. Oikea valinta riippuu tilavuudesta, geometriasta, paksuudesta ja vaadituista mekaanisista ominaisuuksista.
CNC-koneistukseen verrattuna painevalu on huomattavasti taloudellisempaa suurella volyymilla. Koneistus alkaa kiinteästä aihiosta ja poistaa suuren osan materiaalista, kun taas painevalu tuottaa verkko- tai lähes verkkomuotoja huomattavasti pienemmällä jätemäärällä. CNC on edelleen suositeltava pienissä erissä, monimutkaisissa viisiakselisissa ominaisuuksissa tai lopullisessa viimeistelyssä. Käytännössä monia painevaluja seuraa lyhyt työstö, jotta tiivistyspintojen toleranssit pysyvät tiukoina.
Takomiseen verrattuna painevalu voi muodostaa paljon monimutkaisempia ohutseinäisiä rakenteita, joissa on hienoja yksityiskohtia. Kylmätaonta tuottaa vahvempia osia, koska raerakenne on kohdistettu kappaleen ääriviivaan, mutta muodot rajoittuvat yksinkertaisempiin geometrioihin. Moottorilohkolle tai moottorikotelolle valu on ainoa käytännöllinen tapa luoda sisäisiä onteloita ja jäähdytyskanavia.
Tärkeimmät rajoitukset ovat suutinkustannukset ja tuotantomäärä. Terässuulake voi maksaa satoja tuhansia dollareita, joten painevalussa on järkeä vain kymmenien tuhansien vuosimäärillä. Pinnan huokoisuus voi myös jäädä ongelmaksi tiiviissä tai erittäin jännittyneissä osissa, minkä vuoksi tyhjiöavusteista valua ja erikoisseoksia käytetään yhä enemmän.
Kuinka arvioida autonosien painevalutoimittaja
Kun malli on valmis, seuraava kysymys on, kenen se pitäisi valaa. Kohdistetun arvioinnin tulisi kattaa ainakin seuraavat osa-alueet.
- Työkalukyky: Kysy, suunnitteleeko ja valmistaako toimittaja mukautetut painevalumuotit talon sisällä. Tämä vaikuttaa suoraan toimitusaikoihin ja vikojen määrään.
- Konevalikoima: Tarkista painevalun vetoisuus ja koneiden lukumäärä. Toimittaja, jolla on 400-2000 tonnin koneita, voi kattaa sekä pienet kiinnikkeet että suuret kotelot.
- Laatujärjestelmä: IATF 16949:2016:n pitäisi olla vähimmäismäärä autojen toimitukselle. Se osoittaa toimivan lähestymistavan riskianalyysiin, muutosten hallintaan ja asiakaskohtaisiin vaatimuksiin.
- Tarkastuslaitteet: Etsi CMM, teollisuus-CT, spektrometrit ja vuodotestit. Nämä työkalut osoittavat, voiko toimittaja tarkistaa, mitä se tuottaa.
- Toissijainen käsittely: Oma koneistus, kitkasekoitushitsaus ja pinnan esikäsittely vähentävät logistiikan monimutkaisuutta ja pitävät laadukkaan omistajuuden yhdellä toimittajalla.
- Kansainvälinen viestintä: Toimittaja, joka tarjoaa monikielistä tukea, kuten fddiecasting.com tarjoaa englanniksi, venäjäksi, arabiaksi ja saksaksi, yksinkertaistaa tarjous- ja suunnittelumuutosprosessia.
Arvostelemalla mahdollisen kumppanin näiden kriteerien mukaisesti vältyt yllättäviltä vikoja ja myöhästyneiltä toimituksilta ohjelman käynnistymisen jälkeen.
Auton osien painevalujen tulevaisuus: sähköautot ja kevyet trendit
Sähköajoneuvot muokkaavat painevalun kysyntää kahteen suuntaan: suuremmat integroidut korirakenteet ja pitkälle suunnitellut voimansiirtokotelot. Suuret painevalukoneet, joiden paino on nyt 6 000 tonnia tai enemmän, mahdollistavat auton kokonaisten etu- tai takaosien valmistuksen yhdessä osassa. Nämä integroidut valukappaleet vähentävät nivelten määrää, vähentävät painoa ja lyhentävät koripajaprosessia.
Uudet energiamoottorikotelot kuvaavat toista suuntausta. Moderni uudet energiamoottorikotelot yhdistä ohutseinämäinen valu integroituihin jäähdytyskanaviin tehotiheyden maksimoimiseksi. Tämä pakottaa seinämän paksuuden ja sisäisen geometrian tiukemman hallinnan.
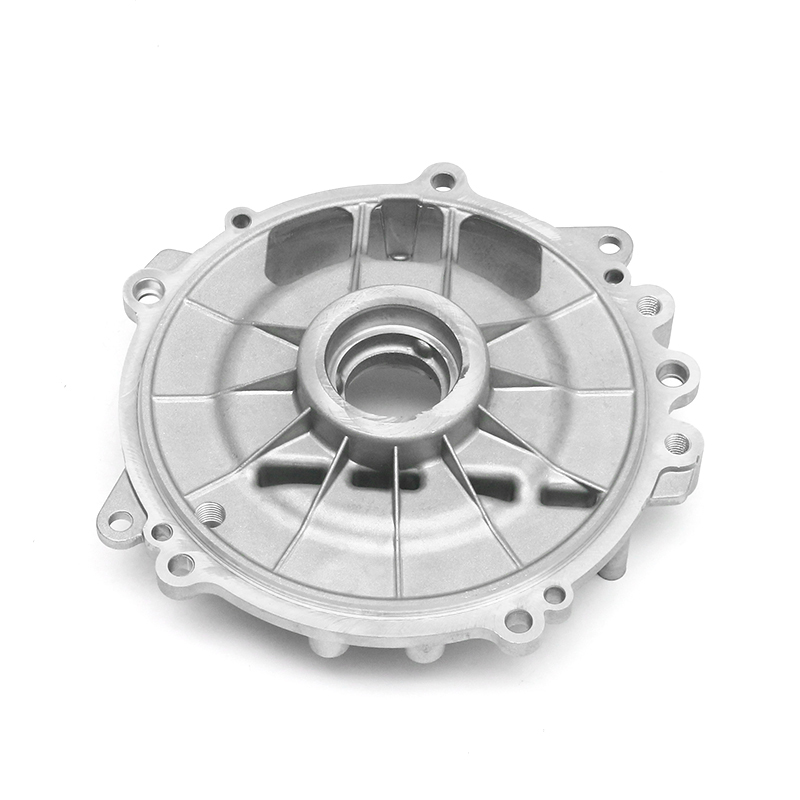 Uuden energian painevalumoottorikoteloiden valmistajat, toimittajat, tehdas Ningbo Fenda New Energy Technology Co., Ltd., on Kiinan uusien energiamoottorien koteloiden valmistaja ja toimittaja, tehdas tarjoaa OEM/ODM... Näytä tuote →
Kitkasekoitushitsauksesta on tulossa myös tärkeä kumppani painevalussa. Se liittää valukomponentit toisiinsa tai ekstruusioihin sulattamatta perusmateriaalia, mikä säilyttää lujuuden ja tiivistyskyvyn. Yli 30 kitkasekoitushitsausta ja muuta erityistä konetta osoitteessa fddiecasting.com tukevat tällaista hybridikokoonpanotyötä.
Kestävyys on kolmas tekijä. Alumiinivalut ovat erittäin kierrätettäviä, ja autoteollisuus vaatii yhä useammin pienempää hiilivaikutusta. Painevalu sopii tähän suuntaan, koska tehokas tuotanto ja lyhyet työstöajat vähentävät energiankulutusta kappaletta kohti ja kierrätetyt metalliseokset voidaan sulattaa uudelleen menettämättä tyypillisiä mekaanisia ominaisuuksia.
Johtopäätös
Autoosien painevalu on edelleen käytännöllisin tapa tuottaa suuria, monimutkaisia ja kevyitä rakenneosia sekä poltto- että sähköajoneuvoihin. Se hallitsee, koska siinä yhdistyvät kolme etua: erinomainen geometrian vapaus, vahva syklin tehokkuus ja alhaiset osakustannukset mittakaavassa.
Kun valitset toimittajan, valitset todella paketin prosessin ohjauksesta, tarkastussyvyydestä ja suunnittelukokemuksesta. Kumppani, kuten fddiecasting.com, tuo mukanaan muottien valmistusperinnön, kuusi suurta painevalukonetta, 80 tarkkuustyöstökeskusta, IATF 16949:2016 -sertifioinnin ja täydellisen verifiointilaboratorion, mukaan lukien CMM, CT, spektrometrit ja vuototestit. Näillä ominaisuuksilla on eniten merkitystä, kun uusi osa tulee tuotantoon ja jokaisen tuotantokappaleen on oltava oikea.
Jos arvioit painevalukumppaneita nykyistä projektia tai tulevaa ohjelmaa varten, lähetä piirustuksesi tiimille osoitteessa fddiecasting.com toteutettavuusarviointia varten. Selkeä tekninen keskustelu etukäteen säästää kustannuksia ja riskejä myöhemmin.