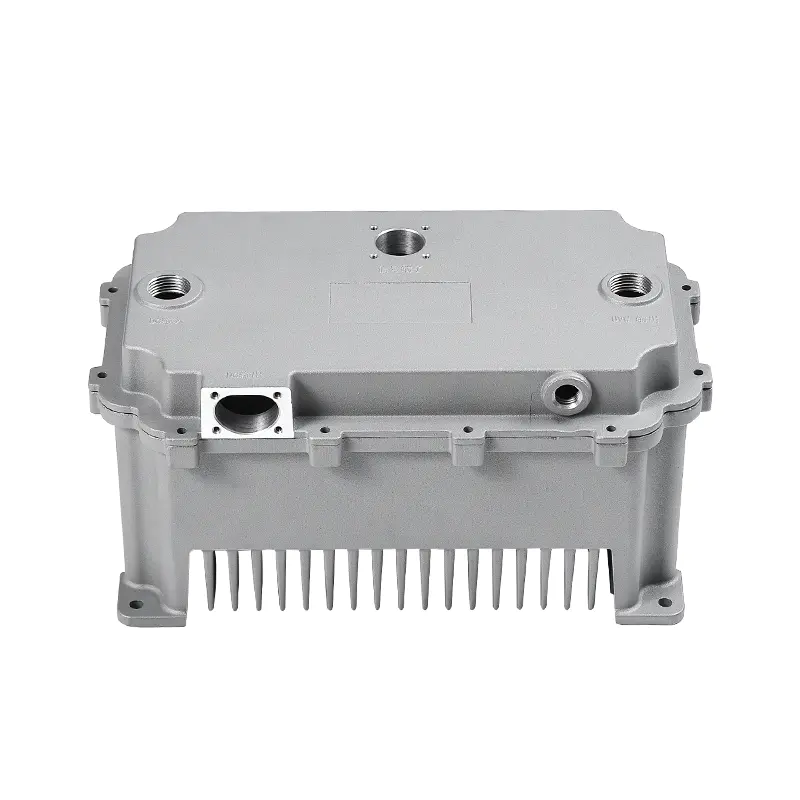
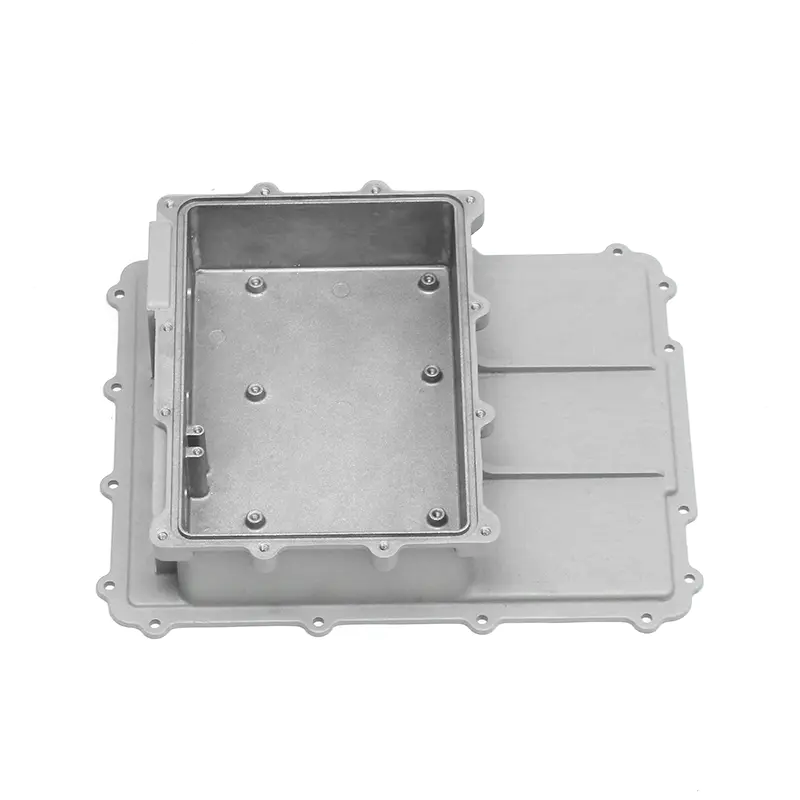
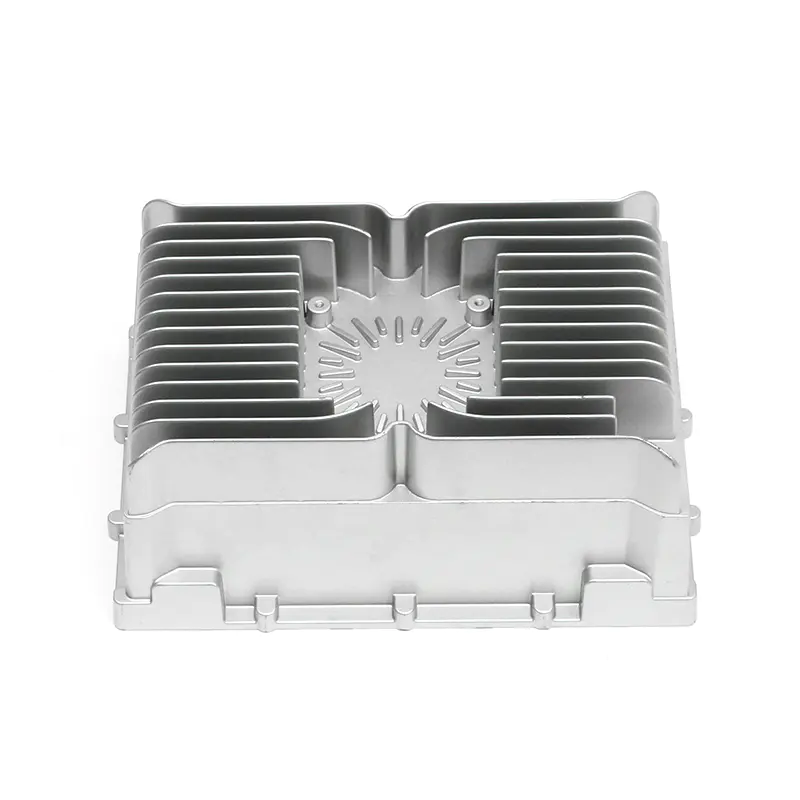
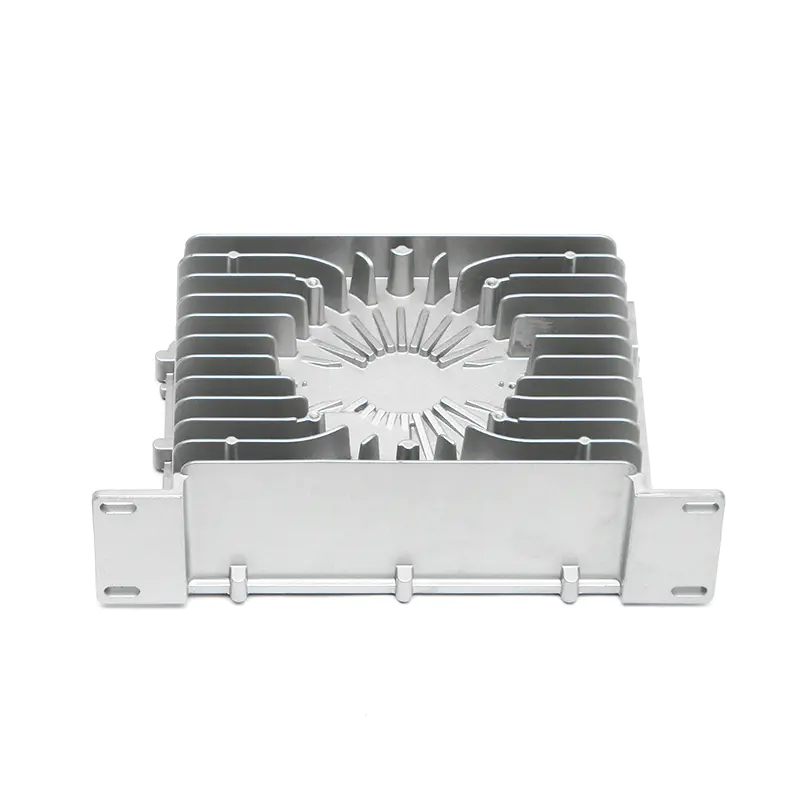
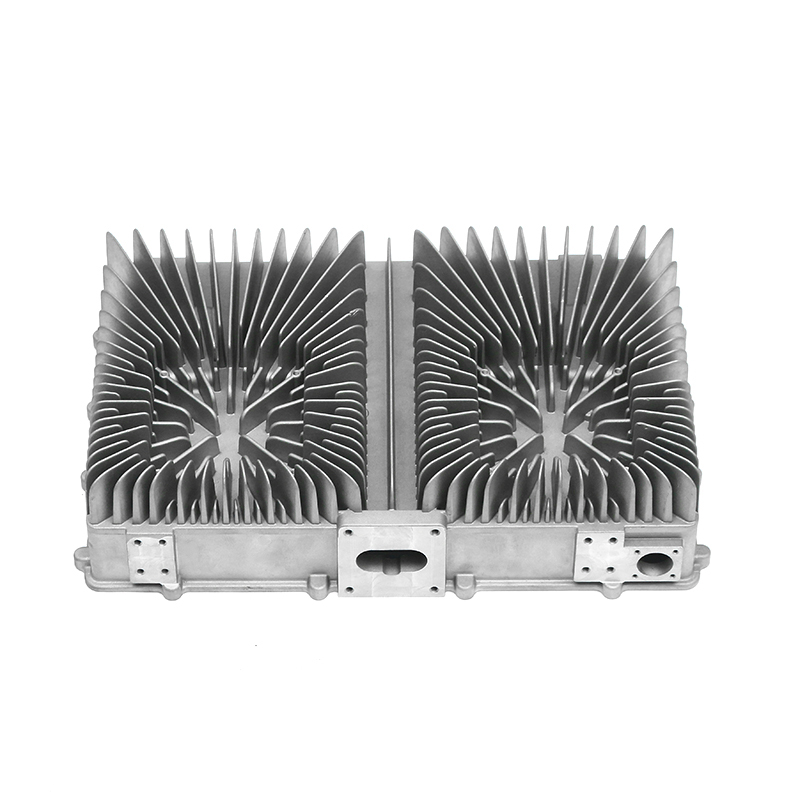
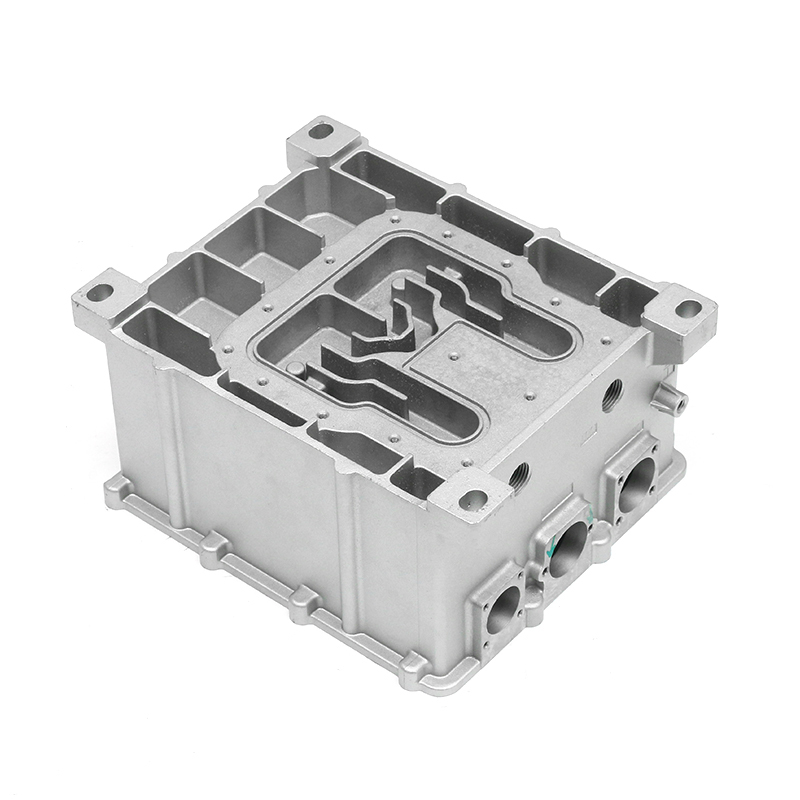
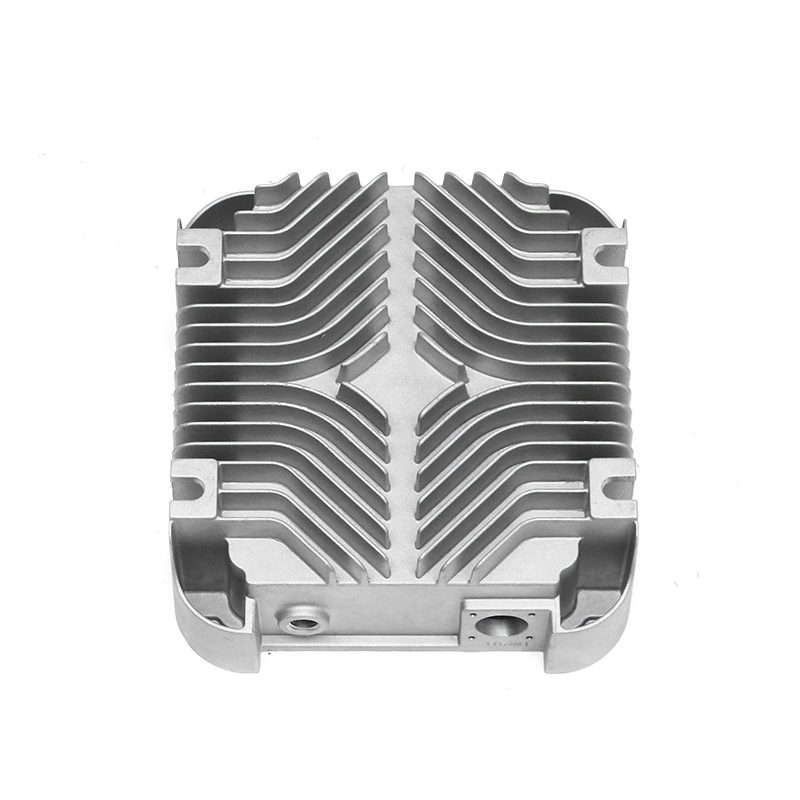
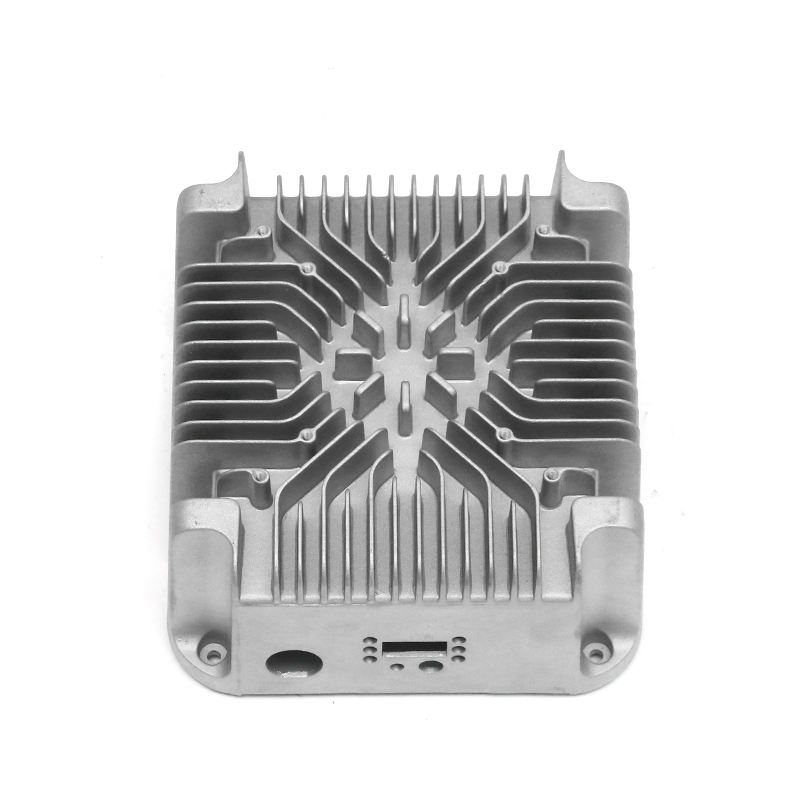
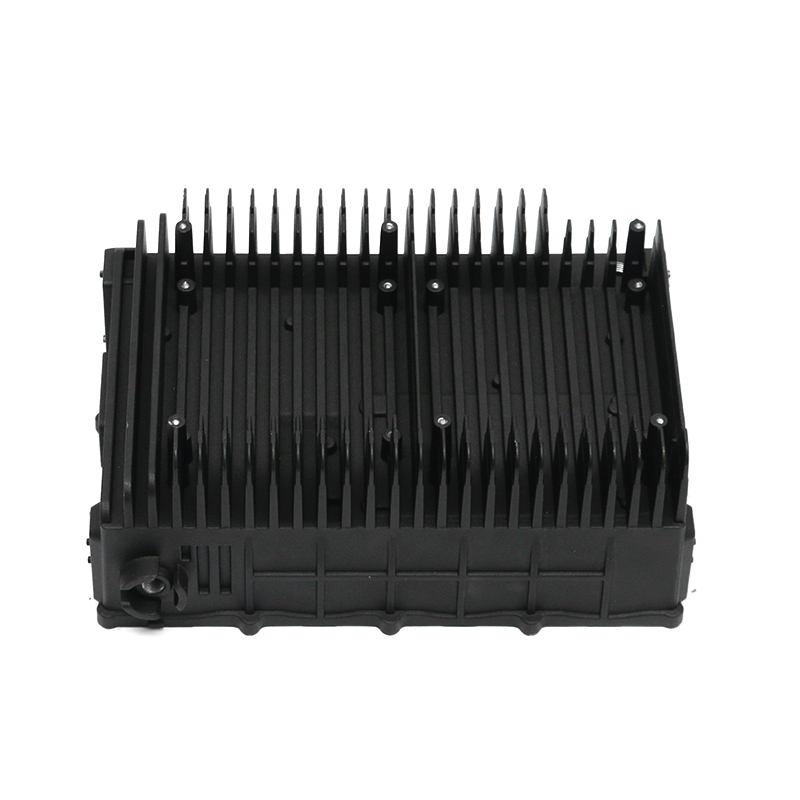
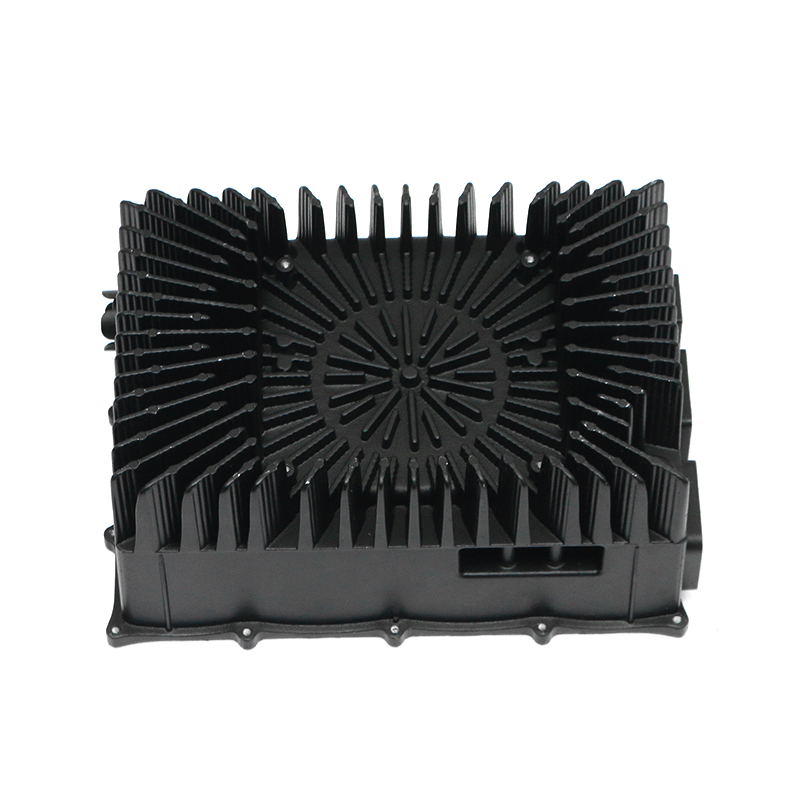
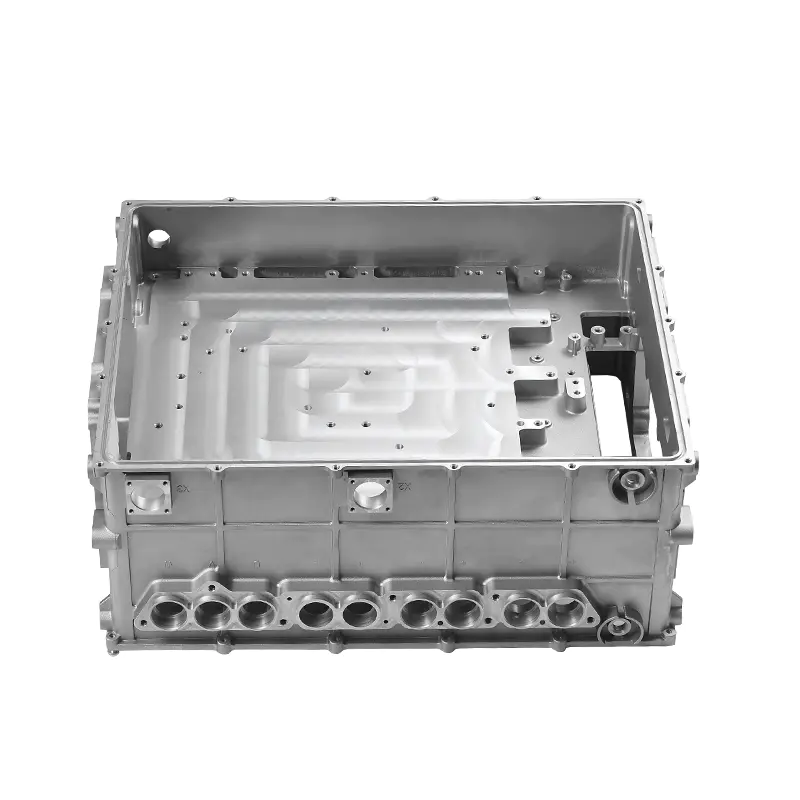
Avaa lähes minkä tahansa modernin auton konepelti, ja vesipumpun kotelo on painevalettu alumiiniosa, jota sinun ei tarvitse miettiä. Hiljainen luotettavuus on insinööripäätös. Korkeapaineinen alumiinipainevalu luo vesipumpun rungon, jossa on johdonmukaiset jäähdytysnesteen kanavat, tiiviit tiivistyspinnat ja kustannusrakenne, joka sopii miljoonille ajoneuvoille vuodessa. Kun vesipumpun on kestettävä 150 000 kilometriä tai enemmän, valuprosessilla on enemmän merkitystä kuin useimmat ostajat ymmärtävät.
Miksi painevalu on autojen vesipumppujen oletusvalinta
Painevalua ei valita yksinkertaisuuden vuoksi, vaan siksi, että se ratkaisee vesipumpun suunnittelun keskeisen ristiriidan: osassa on oltava monimutkaiset jäähdytysnesteen kanavat ja jäykät, ohuet seinät, samalla kun se on edullinen suurilla volyymeillä. Valurauta ja valmistetut vaihtoehdot voivat toimia, mutta ne yleensä lisäävät massa- tai koneistusvaiheita. Painevaletussa alumiinikotelossa seinämän paksuus on 2,5–4,0 mm, mikä pitää pumpun kevyempänä ja auttaa lämmön siirtymään pois laakereista ja tiivisteistä. Painonsäästö valuraudaan verrattuna on yleensä 40–50 %.
Tuotannon näkökulmasta painevalu on kertaluonteinen prosessi monimutkaiselle geometrialle. Portit, jalustat ja jäähdytyslinjat on rakennettu muottisuunnitteluun, joten tuhannet osat tulevat ulos identtisillä profiileilla. 100 000 yksikön ajon aikana tuotetun perhepumpun toistettavuus alentaa osakustannuksia ja vähentää kenttävikojen riskiä. Tästä syystä OEM-valmistajat ja ykköstoimittajat määrittävät edelleen painevalun vesipumppujen rungoille ja koteloille.
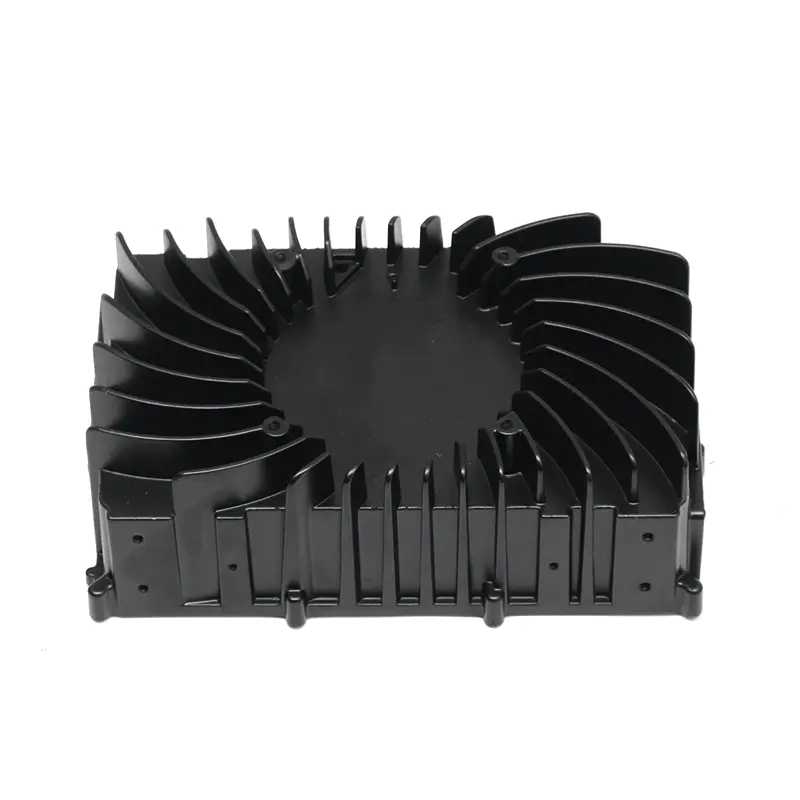
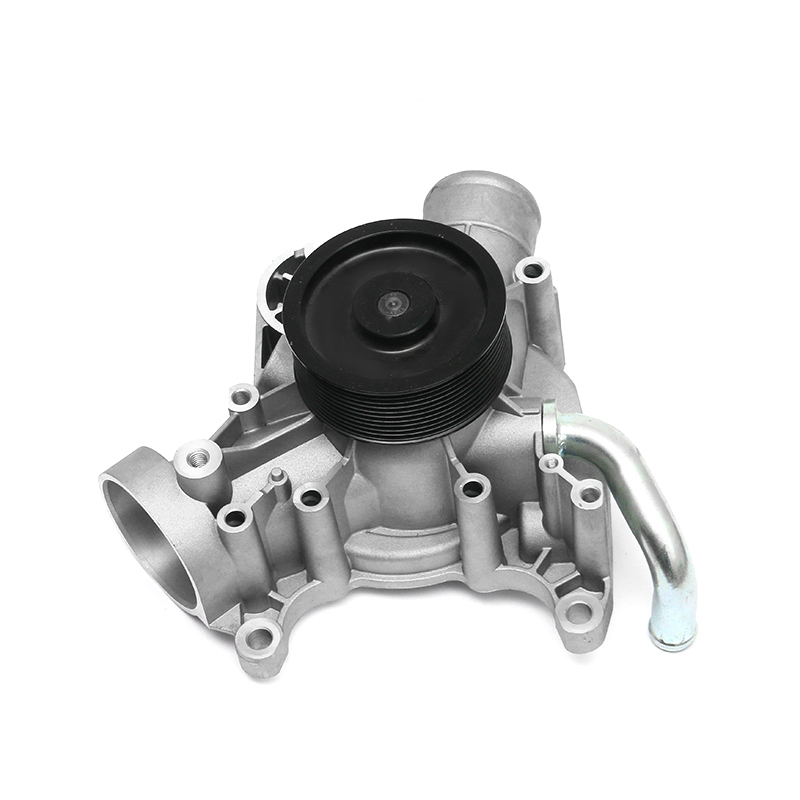 Autojen vesipumppukoteloiden tarkkuuspainevalu Tämä toimittaja yhdistää muottien suunnittelun, painevalun ja prosessoinnin asiantuntemuksen tuottaakseen kestäviä alumiinivesipumppukoteloita, mikä takaa toistettavan laadun moottorin jäähdytyskomponenteille. Näytä tuote →
Vesipumpun painevalussa käytetyt alumiiniseokset
Seosten valinta on kompromissi juoksevuuden, painetiiviyden, lämmönjohtavuuden ja työstettävyyden välillä. Käytännössä vesipumppujen kotelot perustuvat lähes eutektisiin alumiini-pii-seoksiin, koska pii parantaa sulan metallin virtausta ohuisiin osiin ja vähentää jähmettymisen kutistumista.
| Seos | Tärkeimmät ominaisuudet | Tyypillinen käyttö |
|---|---|---|
| ADC12 | korkea juoksevuus; hyvä painetiiviys; hyvä työstettävyys | Monimutkaiset vesipumppurungot ja -kannattimet |
| A380 | Hyvä lujuus ja lämmönjohtavuus; laaja sulamisalue | Kotelot, jotka vaativat suurempaa mekaanista kestävyyttä tai väsymiskestävyyttä |
| AlSi10Mg (Fe) | Alempi rautapitoisuus; parempi sitkeys valun jälkeiseen käsittelyyn | Sähköajoneuvojen jäähdytysnestekotelot ja rakenteelliset pumpputelineet |
Nämä seokset eivät ole keskenään vaihdettavissa. Turboahtimen lähellä oleva pumppu kokee erilaisen lämpökuorman kuin pienen vapaasti hengittävän moottorin pumppu. Piirustus, käyttöpaine ja asennusasento tulee kaikki tarkistaa ennen metalliseoksen viimeistelyä.
Painevaluprosessi askel askeleelta
Jokainen painevalettu vesipumppu käynnistyy jäähdytyspiirin ympärille suunnitellusta muotista. Muotin rakenne määrittää, missä jakoviiva sijaitsee, kuinka ydin muodostaa juoksupyörän ontelon ja kuinka monta sivutoimintoa tarvitaan. Kokenut painevaluinsinööri tarkistaa virtaussimuloinnin tulokset ennen teräksen leikkaamista.
- Muotin rakenne: jäähdytyskanavat, porttien sijoitus ja ejektoreiden asennot on optimoitu yhdelle yhtenäiselle täyttökuviolle.
- Sulatus ja ruiskutus: alumiiniseos pidetään oikeassa lämpötilassa ja pakotetaan suuttimeen korkeassa paineessa.
- Kiinteytys ja jäähdytys: hallittu jäähdytys varmistaa, että ohuet seinät täyttyvät kokonaan ja syöttö pysyy tehokkaana.
- Poisto ja trimmaus: valu poistetaan muotista ja ylivuoto-, salama- ja porttijärjestelmä leikataan.
- Koneistus ja viimeistely: kriittiset pinnat, poraukset ja tiivistepinnat koneistetaan CNC-työstökeskuksissa.
- Painetestaus ja tarkastus: kotelot ovat tiiviystestattuja, mitoitettuja ja valmisteltu toimitusta varten.
Ontelopaine on riittävän korkea työntämään metallia ohutseinäisiin yksityiskohtiin ja toistamaan muotin pinnan. Tämä paineen, lämpötilan säädön ja työkalujen tarkkuuden yhdistelmä erottaa kestävän vesipumpun kotelon vuotopaikasta.
Laadunvalvonta: Mikä tekee painevaletusta vesipumpun kotelosta luotettavan
Huokoisuus on vesipumppuvalun ykkösvihollinen. Ilma voi jäädä loukkuun ruiskutuksen aikana, ja jos huokoisuutta ilmaantuu lähelle tiivistepintaa, jäähdytysnestettä pääsee ulos. Koska jäähdytysnestepiiri toimii paineen alaisena, kotelo on testattava vuotojen varalta. Henkilöauton painekorkki kestää tyypillisesti noin 100–140 kPa, joten kotelon tiiviys on testattava tällä alueella tai sen yläpuolella. Laadukas toimittaja testaa 100 % osista, usein ilmalla tai heliumilla, ja pitää kirjaa kaikista tuloksista.
Mittojen hallinta on toinen suuri huolenaihe. Laakerin reikä, juoksupyörän ontelo ja tiivistepinnat vaikuttavat suoraan pumpun tehokkuuteen ja tiivisteen käyttöikään. Prosessin aikana tehtävät koordinaattimittauskoneiden tarkastukset sekä teollinen CT sisäisen huokoisuuden varalta tuottavat tietoja tuotannon aikana eikä jälkikäteen.
Materiaalin eheys on kolmas kerros. Jokaisen lämmön spektrometritarkistus varmistaa, että pii, kupari ja rauta pysyvät määritetyllä alueella. Jos seos ajautuu, huokoisuus ja työstettävyys ajautuvat sen mukana. Tässä IATF 16949 -sertifiointi tuo todellista lisäarvoa, koska se pakottaa koko laatujärjestelmän dokumentoimaan, ei vain väittämään.
Suunnittelunäkökohdat insinööreille ja ostajille
Jotta auton vesipumpun painevalusta saadaan paras tulos, kotelo tulee suunnitella painevaluksi alusta alkaen. Hiekkavalusta tai muoviosasta kopioitu malli aiheuttaa vältettäviä ongelmia muottiin ja lopullisen tiivisteen laatuun.
- Pidä seinämän paksuus mahdollisimman yhtenäisenä; äkilliset askeleet aiheuttavat kutistumista ja epätasaista jäähtymistä.
- Määritä vetokulmaksi 0,5° - 2°, jotta valukappale voidaan poistaa vääristymättä.
- Aseta kriittiset tiivistyspinnat alueille, jotka työstetään jälkeenpäin, älä jätä niitä valumaan.
- Vältä tiukkoja toleransseja pinnoilla, jotka eivät niitä tarvitse; koneistetuille pinnoille mahtuu ±0,1 mm, kun taas vain valumitat tulee neuvotella toimittajan kanssa.
Jälkimarkkinoiden ostajille nämä suunnittelutiedot eivät näy, mutta ne näkyvät pumpun vikaantuessa. Kotelo, jossa on puhtaat jäähdytysnestekanavat ja tasaiset, oikein koneistetut tiivistepinnat, suojaa luonnollisesti laakeri- ja tiivistekokoonpanoa.
Auton vesipumpun painevalutoimittajan valitseminen
Toimittajan valinta on riskienhallintapäätös. Kotelo, joka vuotaa tai vääntyy kuuman jäähdytysnesteen paineessa, voi vahingoittaa pumpun merkkiä, vaikka kaikki muut komponentit olisivat kunnossa. Tästä syystä arvioi toimittajan kykyä, ei vain tarjottua hintaa.
Aloita valulaitteista. Koneita 400 T - 2000 T tarvitaan erilaisiin asuntokokoihin. Toimittaja, jolla on koneistuskeskukset ja omat tarkastuslaitteet, voi koordinoida kaikki toleranssit yhdessä tuotantovirrassa. Muotisuunnittelukokemus on vielä tärkeämpää, koska huonoa porttirakennetta ei voida korjata halvemmalla metalliseoksella. Tehtaallamme muottien suunnittelu, painevalu, koneistus ja testaus hoidetaan saman katon alla, jolloin vältytään irrottautumasta työkalujen ja tuotannon välillä.
- IATF 16949 -sertifikaatti tai vastaava autoalan laatujärjestelmä.
- Omat muotin suunnittelu- ja huoltomahdollisuudet.
- CMM, teollinen CT, spektrometri ja vuotojen testauslaitteet.
- Yksi toimittaja valuun, koneistukseen ja pintakäsittelyyn.
- Dokumentoitu kokemus pumppukoteloista, ei vain yleisestä painevalusta.
Kotelo, jossa on yhteensopivat tiivistepinnat ja puhtaat jäähdytysnestekanavat, pidentää myös käyttöikää. Tätä pumpun komponenttien ja moottorin luotettavuuden välistä yhteyttä käsitellään teknisessä huomautuksessamme vesipumpun kulutuskestävyys ja moottorin käyttöikä .
Bottom Line
Auton vesipumpun painevalu on vakiintunut prosessi, mutta sen onnistuminen riippuu materiaalista, muotista ja prosessin ohjauksesta. Alumiininen painevalu on edelleen käytännöllisin tapa tuottaa kevyitä, toistettavia ja edullisia pumppuja. Insinöörien ja ostajien tavoitteena ei ole löytää edullisin pumppuvalu, vaan löytää toimittaja, joka pystyy todistamaan jokaisen kotelon mittatarkkuuden ja painetiiviin. Tarkista nämä kontrollit näytevaiheessa, niin kentän luotettavuus seuraa.